


 |
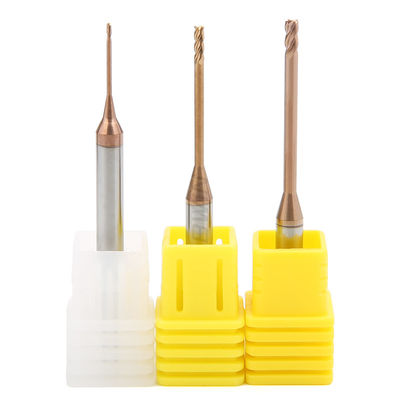
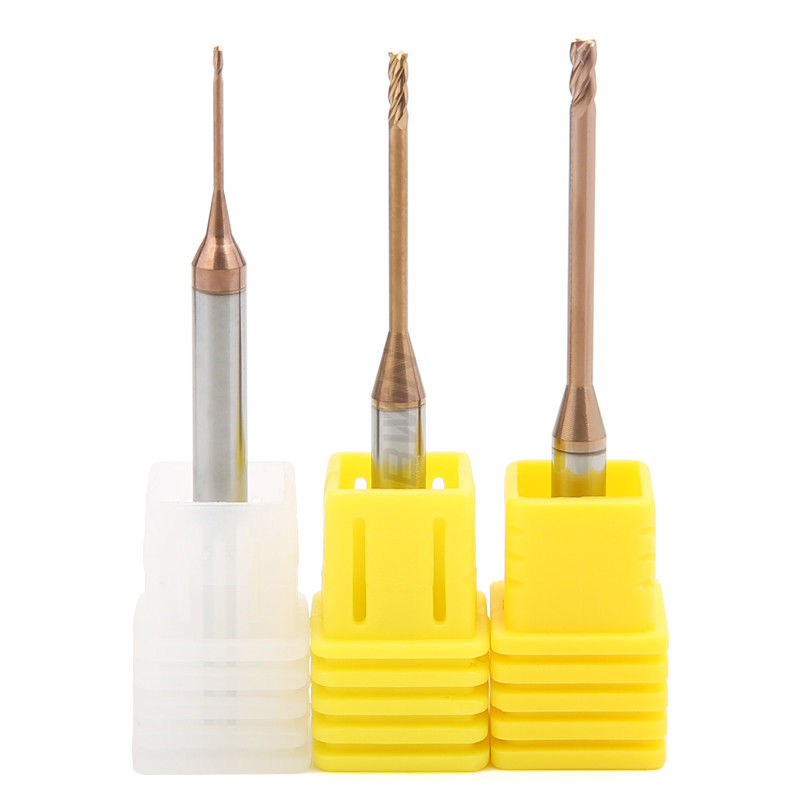
HRC55 ของดอกกัดมุมร่องลึกรัศมีดอกกัดเอ็นมิลคอยาวคาร์ไบด์
รายละเอียดสินค้า:
| สถานที่กำเนิด: | จีน |
| ชื่อแบรนด์: | BWIN |
| หมายเลขรุ่น: | D1.5*20*d4*50L-4T |
การชำระเงิน:
| จำนวนสั่งซื้อขั้นต่ำ: | 1 ชิ้น/กล่อง |
|---|---|
| ราคา: | negotiable |
| รายละเอียดการบรรจุ: | กล่องพลาสติก |
| เวลาการส่งมอบ: | 7 วันทำการ |
| เงื่อนไขการชำระเงิน: | T / T, เวสเทิร์นยูเนี่ยน |
| สามารถในการผลิต: | 1-10000 ชิ้น 7 วัน |
|
ข้อมูลรายละเอียด |
|||
| ชื่อผลิตภัณฑ์: | หัวกัดร่องลึก HRC55 | แบบอย่าง: | ดอกเอ็นมิลรัศมีมุมร่องลึก |
|---|---|---|---|
| วัสดุ: | ดอกกัดร่องลึกจมูกบอลทังสเตน | ชิ้นงาน: | เหล็กดาย |
| การใช้งาน: | ซีเอ็นซี | การเคลือบผิว: | AlTiSiN |
| เหล็กแผ่นรีดร้อน: | HRC55 | คุณสมบัติ: | ความแข็งสูง |
| แอปพลิเคชัน: | เครื่องมือกัดซีเอ็นซี | บรรจุุภัณฑ์: | 1 ชิ้น/กล่อง |
| เน้น: | HRC55 ดอกเอ็นมิลรัศมีมุม,ดอกเอ็นมิลรัศมีมุมร่องลึก,ดอกเอ็นมิลคอยาวคาร์ไบด์ |
||
รายละเอียดสินค้า
...รายละเอียดโดยย่อของหัวกัดร่องลึก
- ใหม่ วัสดุฐานเหล็กทังสเตนเนื้อละเอียด
- เคลือบนาโนคุณภาพสูง
- การออกแบบการไหวสะเทือนของเบลดแบบกราวด์อย่างเต็มที่
- การออกแบบร่องกำจัดเศษ
- มุมใบมีดเกลียวที่เป็นเอกลักษณ์
- เกลากลม
คำอธิบายของดอกกัดเอ็นมิลร่องลึก
- หัวกัดร่องลึก HRC55 ใช้วัสดุฐานเหล็กทังสเตนเนื้อละเอียดใหม่ล่าสุดที่มีความทนทานต่อการสึกหรอและความแข็งแรงสูง ซึ่งเป็นหัวกัดอเนกประสงค์ที่ออกแบบมาโดยเฉพาะสำหรับงานตัดที่มีความแข็งสูงและความเร็วสูงใบมีดเคลือบด้วยสารเคลือบคุณภาพสูงเพื่อเพิ่มความทนทานต่อการสึกหรอของหัวกัดและการหล่อลื่นของใบมีดเพื่อให้มั่นใจถึงอายุการใช้งานของหัวกัดและปรับปรุงประสิทธิภาพการทำงานการออกแบบแผ่นดินไหวของใบมีดที่ลงกราวด์ทั้งหมดนั้นคมกว่าและทนทานกว่า ลดแอมพลิจูดระหว่างกระบวนการตัดเฉือนได้อย่างมีประสิทธิภาพ และปรับปรุงคุณภาพพื้นผิวของการตัดเฉือนอย่างมากการนำการออกแบบร่องการขจัดเศษออก การขจัดเศษเป็นไปอย่างราบรื่นระหว่างการประมวลผล ลดการแตกหักและการสึกหรอของผลิตภัณฑ์ได้อย่างมีประสิทธิภาพมุมใบมีดแบบเกลียวที่ไม่เหมือนใคร คมและทนต่อการสึกหรอ การตัดที่ราบรื่น การปรับปรุงประสิทธิภาพการตัดอย่างมากการลบมุมแบบกลม การติดตั้ง collet ที่ง่ายและรวดเร็ว และคุณสมบัติป้องกันการลื่นที่นำเข้าของตัวใบมีดที่มีความมันเงาสูง
พารามิเตอร์การกัดของดอกเอ็นมิลร่องลึก
| HRC55 คาร์ไบด์ ร่องลึกเอ็นมิลล์ | ความยาวเครื่องมือ | fz&v | |||||
| สั้น | 1 | ||||||
| ยาว1 | 0.9 | ||||||
| ยาวเกิน | 0.8 | ||||||
| ความพิเศษ | 0.6 | ||||||
| พิมพ์ | วัสดุ | ความแข็งแกร่ง นิวตัน/มม.² ความแข็ง เหล็กแผ่นรีดร้อน |
คูลลิ่ง | ||||
| อากาศ | ตัดแห้ง | น้ำมันหล่อลื่น | |||||
| พี | ปี่ | P1.1 | เหล็กโครงสร้างไม่ผสม, เหล็กโครงสร้างตัดฟรี, เหล็กคาร์บูไรซ์ และเหล็กชุบแข็งและอบร้อน | <700 | √ | √ | √ |
| P1.2 | เหล็กดับและอารมณ์ | <1200 | √ | √ | √ | ||
| พี 2 | P2.1 | เหล็กผสมไนไตรด์ เหล็กคาร์บูไรซ์ เหล็กชุบแข็งและอบร้อน | <900 | √ | √ | √ | |
| P2.2 | เหล็กกล้าเครื่องมือ เหล็กตลับลูกปืน เหล็กสปริง และเหล็กกล้าความเร็วสูง | <1400 | √ | √ | |||
| P3 | P3.1 | เหล็กกล้าเครื่องมือ เหล็กตลับลูกปืน เหล็กสปริง และเหล็กกล้าความเร็วสูง | <900 | √ | √ | √ | |
| P3.2 | เหล็กกล้าเครื่องมือ เหล็กตลับลูกปืน เหล็กสปริง และเหล็กกล้าความเร็วสูง | <1500 | √ | √ | |||
| ม | ม.1 | ม.1.1 | เหล็กกล้าไร้สนิมออสเทนนิติก | <700 | √ | √ | |
| ม.1.2 | เหล็กกล้าไร้สนิมเฟอริติก/ออสเทนนิติก (ไบคริสตัล) | <1,000 | √ | ||||
| M2 | M2.1 | เหล็กกล้าไร้สนิมออสเทนนิติก | <700 | √ | √ | ||
| เอ็ม 3 | ม.3.1 | เหล็กกล้าไร้สนิมเฟอริติก/ออสเทนนิติก (ไบคริสตัล) | <1,000 | √ | |||
| เค | K1 | K1.1 | เหล็กหล่อกราไฟต์เกล็ด (เหล็กหล่อเทา) GJL | <300 | √ | √ | √ |
| K2 | K2.1 | เหล็กดัด GJS | <500 | √ | √ | √ | |
| K2.2 | เหล็กดัด GJS | 500-800 | √ | √ | √ | ||
| K2.3 | เหล็กดัด GJS | > 800 | √ | √ | √ | ||
| K3 | K3.1 | เหล็กหล่อกราไฟท์ Vermicular, GJV;เหล็กหล่อเหนียว GJM | <500 | √ | √ | √ | |
| K3.2 | เหล็กหล่อกราไฟท์ Vermicular, GJV;เหล็กหล่อเหนียว GJM | >500 | √ | √ | √ | ||
| สล็อต | ||||||||||
| วค (เมตร/นาที) |
fz(มม./ฟัน) | |||||||||
| เส้นผ่านศูนย์กลาง | ||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | |
| 112 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.054 | 0.06 | 0.065 | 0.069 |
| 92 | 0.01 | 0.017 | 0.025 | 0.032 | 0.038 | 0.045 | 0.0505 | 0.056 | 0.061 | 0.065 |
| 100 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.054 | 0.06 | 0.065 | 0.069 |
| 72 | 0.009 | 0.015 | 0.022 | 0.028 | 0.034 | 0.04 | 0.045 | 0.05 | 0.054 | 0.058 |
| 64 | 0.01 | 0.018 | 0.025 | 0.032 | 0.039 | 0.045 | 0.051 | 0.057 | 0.062 | 0.066 |
| 56 | 0.009 | 0.016 | 0.023 | 0.029 | 0.036 | 0.041 | 0.0465 | 0.052 | 0.056 | 0.06 |
| 44 | 0.007 | 0.012 | 0.018 | 0.023 | 0.027 | 0.032 | 0.036 | 0.04 | 0.043 | 0.046 |
| 68 | 0.01 | 0.018 | 0.025 | 0.033 | 0.04 | 0.046 | 0.052 | 0.058 | 0.063 | 0.067 |
| 44 | 0.005 | 0.009 | 0.012 | 0.016 | 0.019 | 0.022 | 0.025 | 0.028 | 0.030 | 0.032 |
| 32 | 0.006 | 0.011 | 0.015 | 0.02 | 0.024 | 0.028 | 0.0315 | 0.035 | 0.0375 | 0.04 |
| 28 | 0.005 | 0.009 | 0.013 | 0.016 | 0.02 | 0.023 | 0.031 | 0.039 | 0.036 | 0.033 |
| 32 | 0.007 | 0.012 | 0.017 | 0.021 | 0.026 | 0.03 | 0.034 | 0.038 | 0.041 | 0.044 |
| 32 | 0.005 | 0.009 | 0.013 | 0.017 | 0.021 | 0.024 | 0.027 | 0.03 | 0.0325 | 0.035 |
| 120 | 0.017 | 0.031 | 0.044 | 0.056 | 0.068 | 0.08 | 0.09 | 0.1 | 0.05575 | 0.0115 |
| 112 | 0.015 | 0.026 | 0.037 | 0.048 | 0.058 | 0.068 | 0.0765 | 0.085 | 0.0915 | 0.098 |
| 92 | 0.012 | 0.022 | 0.031 | 0.039 | 0.048 | 0.056 | 0.063 | 0.07 | 0.0755 | 0.081 |
| 52 | 0.007 | 0.012 | 0.018 | 0.023 | 0.027 | 0.032 | 0.036 | 0.04 | 0.043 | 0.046 |
| 80 | 0.012 | 0.022 | 0.031 | 0.039 | 0.048 | 0.056 | 0.063 | 0.07 | 0.0755 | 0.081 |
| 76 | 0.01 | 0.018 | 0.026 | 0.034 | 0.041 | 0.048 | 0.054 | 0.06 | 0.0645 |
0.069 |
| หยาบ | ||||||||||
| วค (เมตร/นาที) |
fz(มม./ฟัน) | |||||||||
| เส้นผ่านศูนย์กลาง | ||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | |
| 228 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.091 | 0.101 | 0.110 | 0.118 |
| 208 | 0.017 | 0.029 | 0.042 | 0.054 | 0.065 | 0.071 | 0.083 | 0.095 | 0.103 | 0.11 |
| 184 | 0.018 | 0.031 | 0.045 | 0.057 | 0.070 | 0.081 | 0.091 | 0.101 | 0.110 | 0.118 |
| 144 | 0.015 | 0.026 | 0.037 | 0.048 | 0.058 | 0.068 | 0.077 | 0.085 | 0.092 | 0.098 |
| 132 | 0.017 | 0.03 | 0.042 | 0.054 | 0.066 | 0.077 | 0.087 | 0.096 | 0.104 | 0.112 |
| 112 | 0.015 | 0.027 | 0.039 | 0.05 | 0.060 | 0.07 | 0.079 | 0.088 | 0.095 | 0.102 |
| 92 | 0.012 | 0.021 | 0.03 | 0.038 | 0.046 | 0.054 | 0.061 | 0.068 | 0.073 | 0.078 |
| 140 | 0.017 | 0.03 | 0.043 | 0.055 | 0.067 | 0.078 | 0.088 | 0.098 | 0.106 | 0.114 |
| 92 | 0.008 | 0.015 | 0.021 | 0.027 | 0.032 | 0.038 | 0.043 | 0.047 | 0.051 | 0.055 |
| 60 | 0.011 | 0.018 | 0.026 | 0.033 | 0.041 | 0.047 | 0.053 | 0.059 | 0.064 | 0.069 |
| 56 | 0.009 | 0.015 | 0.022 | 0.028 | 0.034 | 0.039 | 0.044 | 0.049 | 0.053 | 0.057 |
| 68 | 0.011 | 0.02 | 0.028 | 0.036 | 0.044 | 0.051 | 0.0575 | 0.064 | 0.069 | 0.074 |
| 60 | 0.009 | 0.016 | 0.022 | 0.029 | 0.035 | 0.041 | 0.046 | 0.051 | 0.055 | 0.059 |
| 248 | 0.03 | 0.052 | 0.074 | 0.096 | 0.0116 | 0.135 | 0.152 | 0.169 | 0.1825 | 0.196 |
| 228 | 0.025 | 0.044 | 0.063 | 0.081 | 0.099 | 0.115 | 0.1295 | 0.144 | 0.155 | 0.166 |
| 184 | 0.021 | 0.037 | 0.052 | 0.067 | 0.081 | 0.095 | 0.1065 | 0.118 | 0.1275 | 0.137 |
| 104 | 0.012 | 0.021 | 0.03 | 0.038 | 0.046 | 0.054 | 0.061 | 0.068 | 0.073 | 0.078 |
| 164 | 0.021 | 0.037 | 0.052 | 0.067 | 0.081 | 0.095 | 0.1065 | 0.118 | 0.1275 | 0.137 |
| 156 | 0.018 | 0.031 | 0.045 | 0.057 | 0.07 | 0.081 | 0.091 | 0.101 | 0.1095 | 0.118 |
| เสร็จ | ||||||||||
| วค (เมตร/นาที) |
fz(มม./ฟัน) | |||||||||
| เส้นผ่านศูนย์กลาง | ||||||||||
| 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | |
| 332 | 0.028 | 0.05 | 0.07 | 0.091 | 0.11 | 0.128 | 0.144 | 0.16 น | 0.173 | 0.186 |
| 272 | 0.026 | 0.046 | 0.066 | 0.085 | 0.103 | 0.12 | 0.135 | 0.15 น | 0.162 | 0.173 |
| 304 | 0.028 | 0.05 | 0.07 | 0.091 | 0.11 | 0.128 | 0.144 | 0.16 น | 0.173 | 0.186 |
| 212 | 0.023 | 0.041 | 0.059 | 0.076 | 0.092 | 0.107 | 0.121 | 0.134 | 0.145 | 0.155 |
| 196 | 0.027 | 0.047 | 0.067 | 0.086 | 0.104 | 0.122 | 0.137 | 0.152 | 0.165 | 0.177 |
| 168 | 0.024 | 0.043 | 0.061 | 0.079 | 0.095 | 0.111 | 0.125 | 0.139 | 0.150 | 0.161 |
| 136 | 0.019 | 0.033 | 0.047 | 0.06 | 0.073 | 0.085 | 0.096 | 0.107 | 0.116 | 0.124 |
| 204 | 0.027 | 0.048 | 0.068 | 0.088 | 0.106 | 0.124 | 0.140 | 0.155 | 0.168 | 0.18 น |
| 136 | 0.013 | 0.023 | 0.033 | 0.042 | 0.051 | 0.06 | 0.068 | 0.075 | 0.081 | 0.087 |
| 92 | 0.016 | 0.029 | 0.041 | 0.053 | 0.064 | 0.075 | 0.0845 | 0.094 | 0.101 | 0.108 |
| 84 | 0.014 | 0.024 | 0.034 | 0.044 | 0.053 | 0.062 | 0.0695 | 0.077 | 0.0835 | 0.09 |
| 100 | 0.018 | 0.031 | 0.045 | 0.057 | 0.07 | 0.081 | 0.0915 | 0.102 | 0.11 | 0.118 |
| 92 | 0.014 | 0.025 | 0.035 | 0.045 | 0.055 | 0.064 | 0.072 | 0.08 | 0.0865 | 0.093 |
| 364 | 0.047 | 0.083 | 0.117 | 0.151 | 0.183 | 0.214 | 0.2405 | 0.267 | 0.149 | 0.031 |
| 332 | 0.04 | 0.07 | 0.1 | 0.128 | 0.156 | 0.182 | 0.2045 | 0.227 | 0.245 | 0.263 |
| 272 | 0.033 | 0.058 | 0.082 | 0.106 | 0.128 | 0.149 | 0.168 | 0.187 | 0.202 | 0.217 |
| 152 | 0.019 | 0.033 | 0.047 | 0.06 | 0.073 | 0.085 | 0.096 | 0.107 | 0.1155 | 0.124 |
| 240 | 0.033 | 0.058 | 0.082 | 0.106 | 0.128 | 0.149 | 0.168 | 0.187 | 0.202 | 0.217 |
| 228 | 0.028 | 0.05 | 0.07 | 0.091 | 0.011 | 0.128 | 0.144 | 0.16 น | 0.173 | 0.186 |
- หากเป็นคาร์ไบด์ดังต่อไปนี้หัวกัดร่องลึกไม่สามารถตอบสนองความต้องการของคุณ เรารองรับการผลิตแบบกำหนดเองของ OEM.เส้นผ่านศูนย์กลาง 0.2 มม. ถึง 25 มม. ความยาวรวม 50 มม. ถึง 200 มม. 4F, 5F, 6F, 8F และโลโก้สามารถปรับแต่งได้ รวมถึงหัวกัดปลายขนาดนิ้วโปรดติดต่อเราเพื่อเลือกหรือปรับแต่งดอกกัดคาร์ไบด์ที่ไม่ได้มาตรฐานตามความต้องการของคุณ.
|
คัตเตอร์
เส้นผ่านศูนย์กลาง
|
มีประสิทธิภาพ
ความยาว
|
แชงค์
เส้นผ่านศูนย์กลาง
|
โดยรวม
ความยาว
|
ขลุ่ย
|
|
0.2
|
2
|
4
|
50
|
2
|
|
0.2
|
4
|
4
|
50
|
2
|
|
0.3
|
2
|
4
|
50
|
2
|
|
0.3
|
4
|
4
|
50
|
2
|
|
0.4
|
2
|
4
|
50
|
2
|
|
0.4
|
4
|
4
|
50
|
2
|
|
0.4
|
6
|
4
|
50
|
2
|
|
0.5
|
2
|
4
|
50
|
2
|
|
0.5
|
4
|
4
|
50
|
2
|
|
0.5
|
6
|
4
|
50
|
2
|
|
0.5
|
8
|
4
|
50
|
2
|
|
0.6
|
2
|
4
|
50
|
2
|
|
0.6
|
4
|
4
|
50
|
2
|
|
0.6
|
6
|
4
|
50
|
2
|
|
0.6
|
8
|
4
|
50
|
2
|
|
0.7
|
2
|
4
|
50
|
2
|
|
0.7
|
4
|
4
|
50
|
2
|
|
0.7
|
6
|
4
|
50
|
2
|
|
0.7
|
8
|
4
|
50
|
2
|
|
0.8
|
4
|
4
|
50
|
2
|
|
0.8
|
6
|
4
|
50
|
2
|
|
0.8
|
8
|
4
|
50
|
2
|
|
0.8
|
10
|
4
|
50
|
2
|
|
0.9
|
4
|
4
|
50
|
2
|
|
0.9
|
6
|
4
|
50
|
2
|
|
0.9
|
8
|
4
|
50
|
2
|
|
0.9
|
10
|
4
|
50
|
2
|
|
1.0
|
6
|
4
|
50
|
2/4
|
|
1.0
|
8
|
4
|
50
|
2/4
|
|
1.0
|
10
|
4
|
50
|
2/4
|
|
1.0
|
12
|
4
|
50
|
2/4
|
|
1.0
|
16
|
4
|
50
|
2/4
|
|
1.0
|
20
|
4
|
50
|
2/4
|
|
1.0
|
25
|
4
|
50
|
2/4
|
|
1.5
|
6
|
4
|
50
|
2/4
|
|
1.5
|
8
|
4
|
50
|
2/4
|
|
1.5
|
10
|
4
|
50
|
2/4
|
|
1.5
|
12
|
4
|
50
|
2/4
|
|
1.5
|
14
|
4
|
50
|
2/4
|
|
1.5
|
16
|
4
|
50
|
2/4
|
|
1.5
|
20
|
4
|
50
|
2/4
|
|
1.5
|
25
|
4
|
50
|
2/4
|
|
2.0
|
8
|
4
|
50
|
2/4
|
|
2.0
|
10
|
4
|
50
|
2/4
|
|
2.0
|
12
|
4
|
50
|
2/4
|
|
2.0
|
14
|
4
|
50
|
2/4
|
|
2.0
|
16
|
4
|
50
|
2/4
|
|
2.0
|
20
|
4
|
50
|
2/4
|
|
2.0
|
25
|
4
|
50
|
2/4
|
|
2.5
|
10
|
4
|
50
|
2/4
|
|
2.5
|
12
|
4
|
50
|
2/4
|
|
2.5
|
16
|
4
|
50
|
2/4
|
|
2.5
|
20
|
4
|
50
|
2/4
|
|
2.5
|
25
|
4
|
50
|
2/4
|
|
3.0
|
10
|
4
|
50
|
2/4
|
|
3.0
|
12
|
4
|
50
|
2/4
|
|
3.0
|
16
|
4
|
50
|
2/4
|
|
3.0
|
20
|
4
|
50
|
2/4
|
|
3.0
|
25
|
4
|
50
|
2/4
|
คำแนะนำของดอกเอ็นมิลร่องลึก
1. ก่อนใช้คาร์ไบด์หัวกัดร่องลึกโปรดวัดการโก่งตัวของเครื่องมือหากความแม่นยำในการเบี่ยงเบนของเครื่องมือเกิน 0.01 มม. โปรดแก้ไขก่อนตัด
2. ยิ่งคาร์ไบด์ยื่นออกมาจากคอลเล็ตสั้นเท่าไรก็ยิ่งดีเท่านั้นหากเครื่องมือยืดออกยาวขึ้น ให้ลดความเร็ว ความเร็วป้อน หรือปริมาณการตัด
3. ในกรณีที่มีการสั่นสะเทือนหรือเสียงที่ผิดปกติระหว่างการตัด โปรดลดความเร็วและปริมาณการตัดจนกว่าสถานการณ์จะดีขึ้น
4. แนะนำให้ใช้ประเภทสเปรย์และประเภทแอร์เจ็ทสำหรับการหล่อเย็นเหล็ก ซึ่งสามารถปรับปรุงผลการใช้งานของคาร์ไบด์ดอกกัดร่องลึก.
5. หมายเหตุ: ไม่เหมาะสำหรับเครื่องจักรความเร็วต่ำ เช่น โต๊ะหมุน และสว่านมือไฟฟ้า
แอพพลิเคชั่นอฉดอกกัดเอ็นมิลร่องลึก
เหล็กชุบแข็ง, สแตนเลส, เหล็กหล่อ, เหล็กแผ่น, เหล็กทนความร้อน, ท่อ, ทองแดงและอลูมิเนียม, เหล็กหล่อ, โลหะนอกกลุ่มเหล็ก, ไม้, พลาสติก, FRP และ sOการกัดร่อง การริลล์ การขึ้นรูปเพื่อวัตถุประสงค์ทั่วไป

Q1: พื้นผิวของชิ้นงานมีความมันวาว แต่มีความเว้าและความนูนสูง
ตัวทำละลาย:
(1) ลดฟีด
(2) จำนวนคมตัดต่ำจะเปลี่ยนจำนวนคมตัดสูงเพื่อปรับปรุงความละเอียดของพื้นผิว
Q2: ชิปสั้นและบาง แต่มีชิปเหนียว
ตัวทำละลาย:
(1) เพิ่มความเร็วในการตัด
(2) เปลี่ยนเป็นแบบเปียก (โดยใช้ของไหลตัด) และใช้กับปืนท่อน้ำวนเพื่อลดอุณหภูมิของเครื่องมือและหลีกเลี่ยงความร้อนสูงเกินไป
(3) ทำการปัดเศษเล็กน้อยและการรักษาแบบทู่
(4) เปลี่ยนจากการกัดขึ้นเป็นการกัดลง
(5) เพิ่มอัตราป้อนหรือค่าเผื่อการตัด
Q3: มีการตัดตามขวาง
ตัวทำละลาย:
(1) ทำการปัดเศษเล็กน้อยและการรักษาแบบทู่
(2) ใช้น้ำมันตัดกลึงที่ไม่ละลายน้ำ
(3) เปลี่ยนจากการกัดไปข้างหน้าเป็นการกัดย้อนกลับ
Q4: ขนาดการตกแต่งมีขนาดเล็กเกินไป
ตัวทำละลาย:
(1) เปลี่ยนจากการกัดขึ้นเป็นการกัดลง
(2) ลดค่าเผื่อการตัด
(3) เปลี่ยนหัวจับหรือคอลเล็ตสปริง
(4) ลดระยะกินลึกของดอกเอ็นมิล
(5) เพิ่มความเร็วในการตัด